मराठी
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- العربية
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

उत्पादने
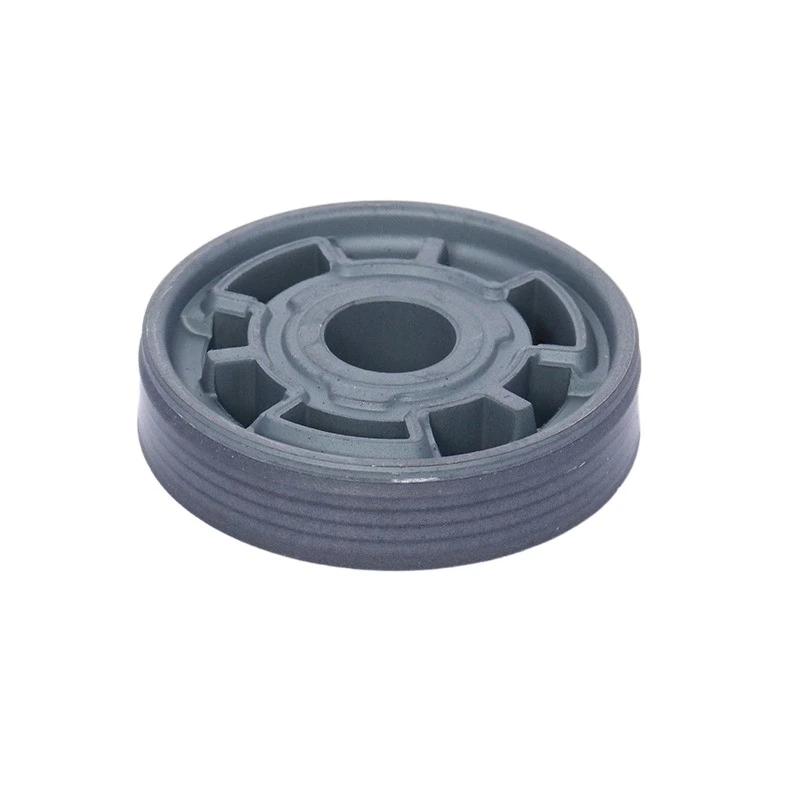
आम्ही पिस्टन, स्टॅम्पिंग्स, रबर सील, पिस्टन रॉड्स, स्प्रिंग्स आणि स्वयं-विकसित बँडिंग/ग्रूव्हिंग मशीनसह पूर्ण-श्रेणीतील शॉक शोषक घटक पुरवतो.


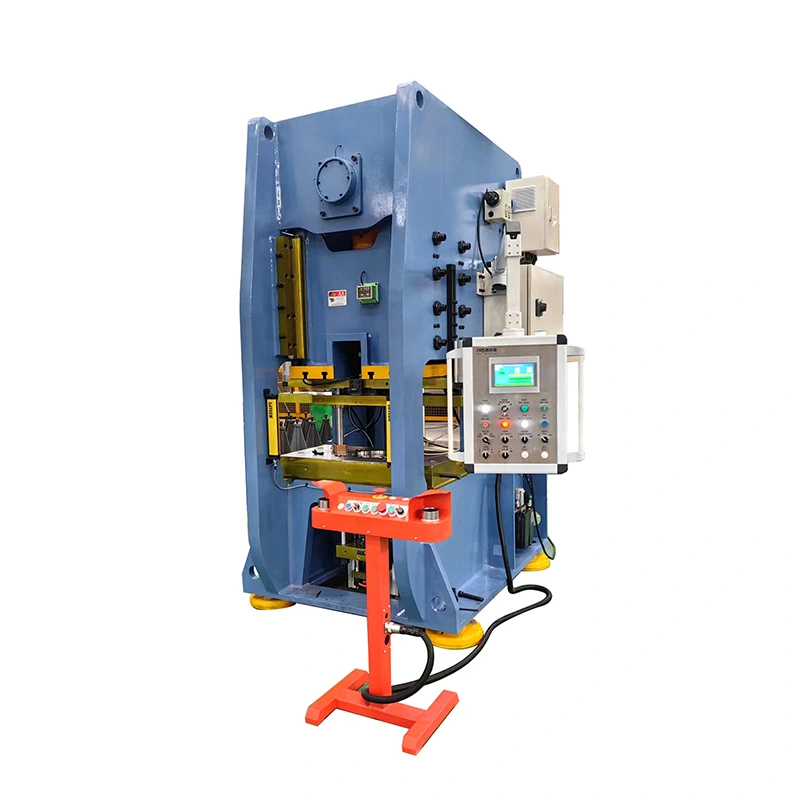
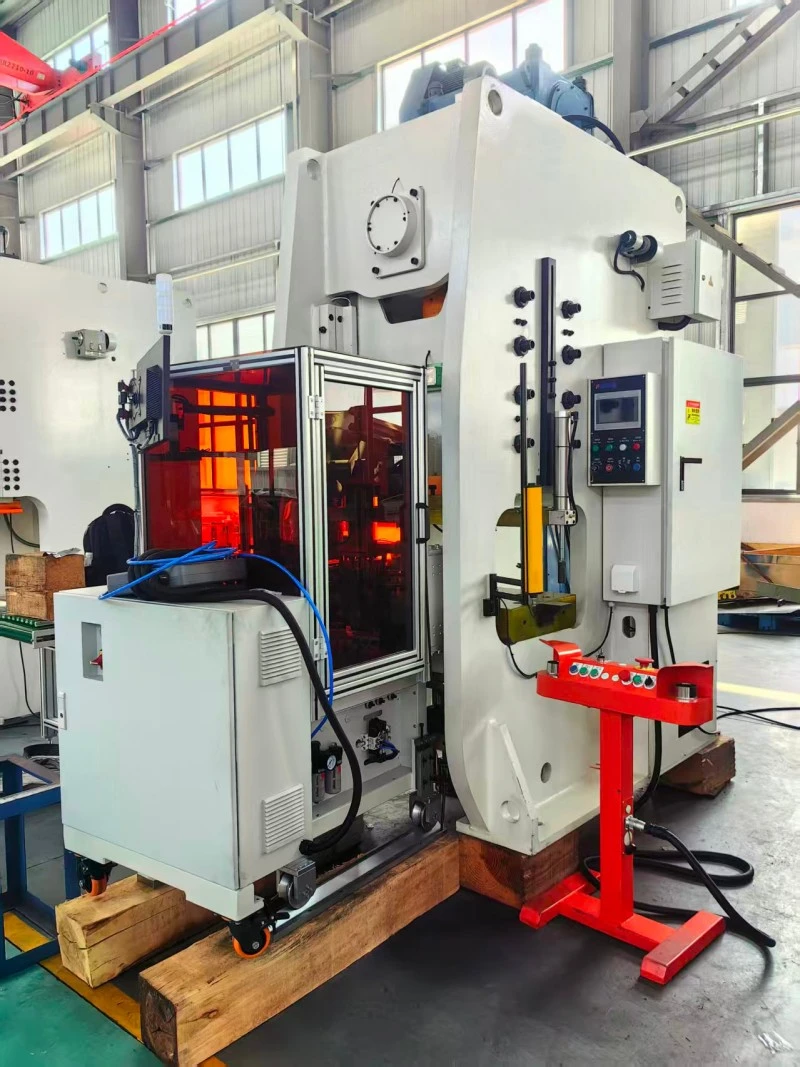
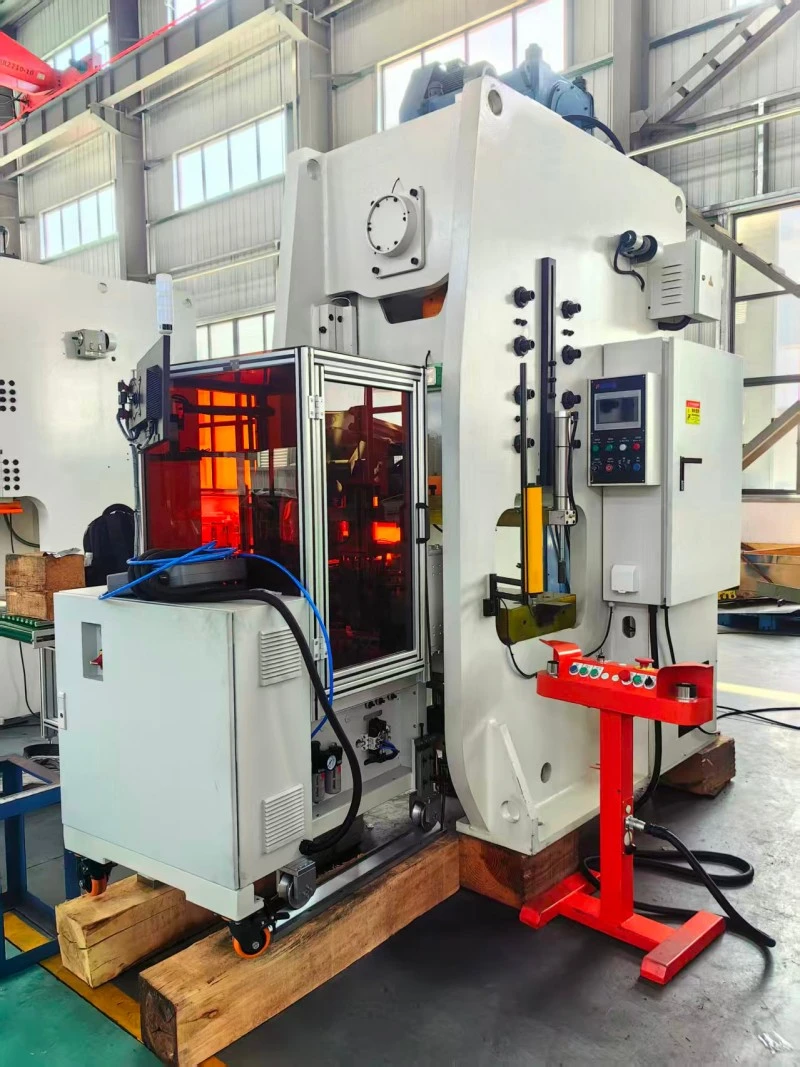
पूर्णपणे स्वयंचलित पावडर मेटलर्जी पार्ट्स साइझिंग प्रेस
XIAYI द्वारे विकसित केलेले पूर्णपणे स्वयंचलित पावडर मेटलर्जी पार्ट्स साइझिंग प्रेस हे पावडर मेटलर्जी घटकांच्या सिन्टरिंग नंतरच्या डायमेंशनल सुधारणेसाठी डिझाइन केलेले आहे. सिंटरिंग केल्यानंतर, PM भागांमध्ये मितीय बदल किंवा थर्मल संकोचन आणि सिंटरिंग प्रक्रियेमुळे किंचित विकृती येऊ शकते. हे उपकरण आतील व्यास, बाह्य व्यास आणि भागाची उंची दुरुस्त करण्यासाठी नियंत्रित आकारमान दाब लागू करते, मितीय सहिष्णुता, समाक्षीयता आणि पृष्ठभाग पूर्ण करण्यास मदत करते.
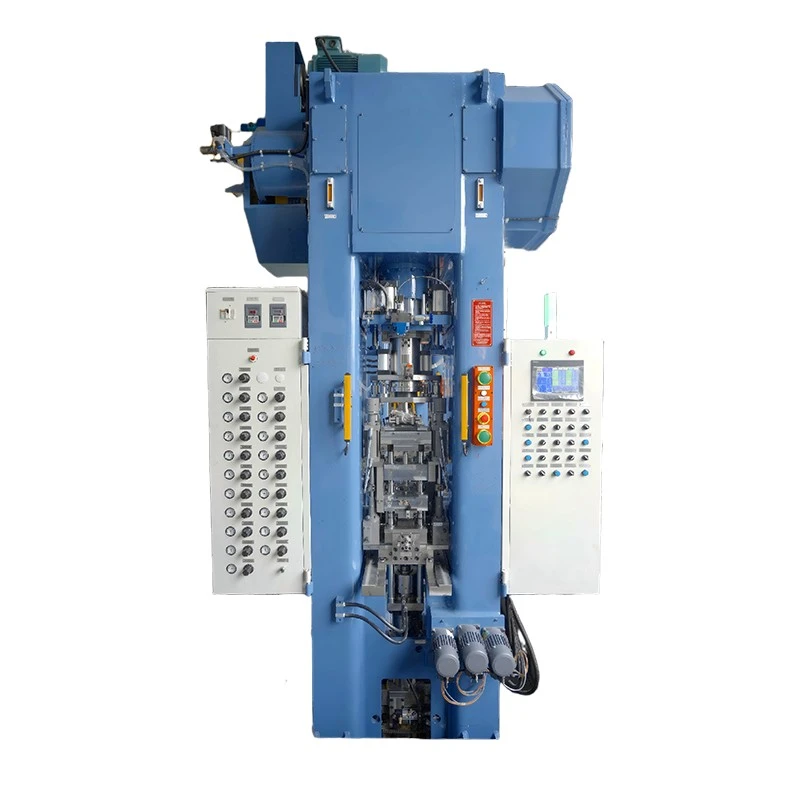
दपूर्णपणे स्वयंचलित पावडर मेटलर्जी पार्ट्स साइझिंग प्रेसहे 800 kN मेकॅनिकल साइझिंग प्रेस आहे जे विशेषतः पोस्ट-सिंटरिंग पावडर मेटलर्जी ऍप्लिकेशन्ससाठी विकसित केले आहे. हे एक कठोर वेल्डेड स्टील फ्रेम, आठ-फेस लांब-मार्गदर्शित स्लाइड, वायवीय ड्राय फ्रिक्शन क्लच-ब्रेक आणि हायड्रॉलिक ओव्हरलोड संरक्षण वापरते ज्यामुळे पुनरावृत्ती उत्पादनादरम्यान स्थिर स्थिती निर्माण होते.
मशीन सीमेंस पीएलसी आणि एमसीजीएस एचएमआय टच स्क्रीनद्वारे नियंत्रित आहे, जॉग, सिंगल-स्ट्रोक आणि सतत ऑपरेटिंग मोडसह. ऑटोमेशन इंटरफेस फीडिंग आणि अनलोडिंग सिस्टमसाठी राखीव आहेत, ज्यामुळे उपकरणे स्वयंचलित लोडिंग, साइझिंग आणि अनलोडिंगसाठी MA सीरीज मॅनिपुलेटर किंवा RA सिरीज रोबोट्ससह ऑपरेट करू शकतात.
सिंटरिंग नंतर योग्य परिमाण
पावडर धातुकर्म भागांच्या आवश्यक यांत्रिक गुणधर्मांच्या विकासासाठी सिंटरिंग आवश्यक आहे, परंतु प्रक्रियेदरम्यान आयामी बदल होऊ शकतात. घट्ट आयामी आवश्यकता असलेल्या घटकांसाठी, दुय्यम आकाराचे ऑपरेशन आवश्यक असू शकते.
योग्य आतील आणि बाह्य व्यास
FSE-80 आतील आणि बाह्य व्यासांमधील आयामी विचलन सुधारण्यासाठी आधीच-सिंटर केलेल्या घटकांवर नियंत्रित यांत्रिक दाब लागू करते. हे विशेषतः बुशिंग्ज, बियरिंग्ज, शॉक शोषक पिस्टन आणि इतर घटकांसाठी उपयुक्त आहे जेथे आयामी अचूकता असेंबली कार्यप्रदर्शन प्रभावित करते.
नियंत्रण भाग उंची
साइझिंग प्रक्रिया सिंटरिंगमुळे होणारी उंची भिन्नता देखील सुधारू शकते. वरच्या आणि खालच्या टूलिंगची स्थिती नियंत्रित करून, मशीन घटकाची उंची आवश्यक तपशीलाच्या जवळ आणू शकते.
आयामी सुसंगतता सुधारा
नियंत्रित परिस्थितीत वारंवार आकार बदलल्याने वैयक्तिक भागांमधील आयामी फरक कमी होण्यास मदत होते. हे उच्च-आवाज उत्पादनासाठी प्रक्रिया योग्य करते जेथे डाउनस्ट्रीम असेंबलीसाठी सुसंगत परिमाण आवश्यक असतात.
पोस्ट-सिंटरिंग भागांसाठी डिझाइन केलेले
पावडर कॉम्पॅक्शन प्रेसच्या विपरीत, हे मशीन लूज मेटल पावडर हिरव्या कॉम्पॅक्टमध्ये बनवत नाही. त्याचा वापर केला जातोsintering नंतरआधीच sintered PM घटकाची परिमाणे दुरुस्त करण्यासाठी.
पीएम प्रक्रियेत स्थान
एक सामान्य पावडर धातू उत्पादन प्रक्रिया आहे:
पावडर तयार करणे → पावडर कॉम्पॅक्शन → ग्रीन कॉम्पॅक्ट → मेश बेल्ट सिंटरिंग → पोस्ट-सिंटरिंग साइझिंग → तपासणी → त्यानंतरची असेंबली किंवा प्रक्रिया
त्यामुळे साईजिंग ऑपरेशन स्टँडअलोन फॉर्मिंग प्रक्रिया म्हणून वापरण्याऐवजी विद्यमान पीएम उत्पादन लाइनमध्ये समाकलित केले जाऊ शकते.
सिंटर्ड घटकांसाठी योग्य
दपूर्णपणे स्वयंचलित पावडर मेटलर्जी पार्ट्स साइझिंग प्रेससिंटरिंग प्रक्रिया पूर्ण केलेल्या परंतु अतिरिक्त मितीय सुधारणा आवश्यक असलेल्या भागांसाठी योग्य आहे. हे अंतर्गत छिद्र, बाह्य व्यास, भिन्न उंची आणि बहु-चरण संरचना असलेल्या घटकांसाठी कॉन्फिगर केले जाऊ शकते.
800 kN साइझिंग फोर्स
FSE-80 ची कमाल आकारमान शक्ती प्रदान करते800 kN, कमाल आकारमान स्ट्रोक 4 मिमी आणि स्लाइड स्ट्रोक 140 मिमी.
नियंत्रित साइझिंग स्ट्रोक
जास्तीत जास्त दाबणारा स्ट्रोक 4 मिमी आहे, ज्यामुळे मशीन मोठ्या प्रमाणात सामग्री तयार करण्याऐवजी नियंत्रित मितीय दुरुस्तीसाठी योग्य बनते. सिंटर्ड भागाची वैशिष्ट्ये आणि आयामी आवश्यकतांनुसार आकारमान शक्ती कार्यरत श्रेणीमध्ये लागू केली जाऊ शकते.
उत्पादन गती
सैद्धांतिक स्लाइड स्ट्रोक दर 40-75 S.P.M. आहे, तर वास्तविक आकारमान कार्य दर अंदाजे आहे20-35 S.P.M.
वास्तविक आउटपुट घटक भूमिती, डाय कॉन्फिगरेशन, लोडिंग पद्धत, आकारमान आवश्यकता आणि ऑटोमेशन स्तरावर अवलंबून असते.
उपकरणे निवडण्यापूर्वी, XIAYI ग्राहकाच्या घटक रेखाचित्राचे मूल्यमापन करू शकते आणि योग्य आकाराची शक्ती, डाई स्ट्रक्चर आणि प्रक्रिया पॅरामीटर्सची शिफारस करू शकते.
पुनरावृत्ती करण्यायोग्य आकारमानासाठी कठोर संरचना
मितीय सुसंगतता प्रेसच्या कडकपणा आणि मार्गदर्शनाच्या अचूकतेवर खूप अवलंबून असते.
FSE-80 एक वेल्डेड वापरतेQ235B स्टील प्लेट फ्रेमजे जड मशीनिंगच्या आधी कंपन वृद्धत्वाच्या तणावापासून मुक्त होते. ही प्रक्रिया मशीनच्या संरचनेतील अंतर्गत ताण कमी करण्यास मदत करते.
आठ-फेस स्लाइड मार्गदर्शन
दाबताना कोनीय विक्षेपण कमी करण्यासाठी स्लाइड आठ-चेहऱ्याच्या लांब मार्गदर्शक रचना वापरते. स्थिर स्लाइड मार्गदर्शन पुनरावृत्तीच्या आकाराच्या ऑपरेशन्स दरम्यान वरच्या पंच, डाई आणि लोअर पंच दरम्यान सापेक्ष स्थिती राखण्यास मदत करते.
तणावमुक्त मशीन फ्रेम
वेल्डेड फ्रेम मशीनिंग करण्यापूर्वी कंपन वृद्धत्व उपचारांच्या अधीन आहे. हे स्ट्रक्चरल स्थिरता सुधारण्यास मदत करते आणि पुनरावृत्ती आकाराच्या ऑपरेशनसाठी एक कठोर पाया प्रदान करते.
डाय सेटसाठी संरक्षण
स्थिर मशीन मार्गदर्शन आकार चक्र दरम्यान टूलिंग घटकांमधील अनावश्यक हालचाल कमी करते. हे आकारमानाची अचूकता राखण्यात मदत करते आणि डाय सेटवर असमान लोडिंग देखील कमी करू शकते.
प्रेस आणि टूलिंगसाठी सुरक्षा संरक्षण
साइझिंग ऑपरेशन्ससाठी ऑपरेटर आणि टूलिंग दोन्हीसाठी विश्वसनीय संरक्षण आवश्यक आहे. सतत उत्पादनास समर्थन देण्यासाठी मशीन यांत्रिक, वायवीय आणि विद्युत सुरक्षा कार्ये समाविष्ट करते.
क्लच आणि ब्रेक संरक्षण
वायवीय ड्राय कॉम्बिनेशन क्लच-ब्रेक ड्युअल-लूप डबल-व्हॉल्व्ह नियंत्रण वापरते. हे उत्पादनादरम्यान मुख्य स्लाइडचे नियंत्रित प्रारंभ आणि थांबणे प्रदान करते.
हायड्रोलिक ओव्हरलोड संरक्षण
जेव्हा असामान्य ओव्हरलोड होतो तेव्हा अंगभूत हायड्रॉलिक ओव्हरलोड संरक्षण युनिट दबाव सोडू शकते. हे प्रेस स्ट्रक्चर आणि डाय सेटचे जास्त लोडिंगपासून संरक्षण करण्यास मदत करते.
ऑपरेटर सुरक्षा
मशीन चार-स्तरीय प्रकाश पडदा संरक्षण, दोन-हात समकालिक ऑपरेशन, डबल-स्ट्रोक शोध आणि आपत्कालीन स्टॉप इंटरलॉकसह सुसज्ज असू शकते.
बॅलन्स सिलेंडर स्लाइडच्या वजनाचा प्रतिकार करण्यास आणि स्ट्रोक रिव्हर्सल दरम्यान प्रभाव कमी करण्यास देखील मदत करते.
डिजिटल नियंत्रण आणि प्रक्रिया देखरेख
दपूर्णपणे स्वयंचलित पावडर मेटलर्जी पार्ट्स साइझिंग प्रेसकेंद्रीकृत मशीन ऑपरेशन आणि मॉनिटरिंग प्रदान करण्यासाठी MCGS टच-स्क्रीन HMI सह Siemens PLC वापरते.
तीन ऑपरेटिंग मोड
नियंत्रण प्रणाली जॉग, सिंगल-स्ट्रोक आणि सतत ऑपरेटिंग मोडला समर्थन देते. हे ऑपरेटरना सेटअप, चाचणी, टूलिंग समायोजन आणि सामान्य उत्पादन दरम्यान योग्य मोड निवडण्याची परवानगी देते.
डिजिटल पॅरामीटर डिस्प्ले
डाईची उंची a सह प्रदर्शित केली जाऊ शकते0.1 मिमी वाचन. ऑपरेटर मुख्य मशीनच्या परिस्थितीचे निरीक्षण करू शकतात आणि HMI द्वारे ऑपरेटिंग पॅरामीटर्स समायोजित करू शकतात.
उत्पादन आणि फॉल्ट मॉनिटरिंग
नियंत्रण प्रणाली तुकडा मोजणी, क्रँक अँगल मॉनिटरिंग आणि फॉल्ट अलार्म लॉगिंगला समर्थन देते. बाह्य फीडिंग, अनलोडिंग आणि तपासणी प्रणालींच्या कनेक्शनसाठी आरक्षित I/O पोर्ट देखील उपलब्ध आहेत.
परिवर्तनीय उत्पादन गती
मुख्य मोटर व्हेरिएबल फ्रिक्वेन्सी ड्राइव्ह वापरते, लागू ऑपरेटिंग रेंजमध्ये स्लाइड स्ट्रोक रेटचे स्टेपलेस समायोजन करण्यास अनुमती देते.
वेगवेगळ्या भागांसाठी डाय ऑप्शन्स
मानक डाय सेट आहेU1/L1, तर U1/L2 आणि U2/L2 कॉन्फिगरेशन अधिक जटिल घटकांसाठी उपलब्ध आहेत.
मानक U1/L1 कॉन्फिगरेशन
मानक कॉन्फिगरेशन सामान्य पोस्ट-सिंटरिंग साइझिंग ऍप्लिकेशन्ससाठी योग्य आहे जेथे घटक संरचनेला अतिरिक्त पंच हालचालींची आवश्यकता नसते.
बहु-स्तरीय डाई स्ट्रक्चर्स
U1/L2 आणि U2/L2 डाय कॉन्फिगरेशन अधिक जटिल घटकांसाठी निवडल्या जाऊ शकतात ज्यांना वरच्या किंवा खालच्या पंच हालचालींची आवश्यकता असते.
हायड्रॉलिक कोर रॉड
नियंत्रित अंतर्गत-भोक आकाराची आवश्यकता असलेल्या घटकांसाठी हायड्रॉलिक कोर रॉड उपलब्ध आहे. हा पर्याय विशेषतः बुशिंग्ज, शॉक शोषक पिस्टन आणि पायरीबद्ध अंतर्गत संरचना असलेल्या इतर घटकांसाठी उपयुक्त आहे.
समायोज्य लोअर पंच
खालच्या पंच इजेक्शनची उंची आणि दाबण्याची स्थिती निर्दिष्ट श्रेणीमध्ये व्यक्तिचलितपणे समायोजित केली जाऊ शकते. विविध घटक परिमाणे जुळण्यासाठी कोर रॉडची उंची देखील समायोजित केली जाऊ शकते.
FSE-80MJ डाय-सेट पॅरामीटर्स
| आयटम | युनिट | FSE-80MJ |
| डाय सेट प्रकार | — | U1/L1 |
| पर्यायी डाय सेट | — | U1/L2, U2/L2 |
| मध्य डाय प्लेट प्रकार | — | निश्चित |
| अप्पर पंच प्लेट बेअरिंग फोर्स | kN | 800 |
| मध्य डाय प्लेट बेअरिंग फोर्स | kN | 800 |
| लोअर पंच प्लेट बेअरिंग फोर्स | kN | 800 |
| लोअर पंच इजेक्शन समायोजन | मिमी | ०–४० |
| लोअर पंच प्रेस समायोजन | मिमी | ०–४० |
| कोर रॉड उंची समायोजन | मिमी | ०–८० |
| कोर रॉड प्लेट बेअरिंग फोर्स | kN | 120 |
| समायोजन साधन किट | सेट करा | 1 |
स्वयंचलित लोडिंग आणि अनलोडिंग
मानक मशीन मॅन्युअल लोडिंग आणि अनलोडिंगसह ऑपरेट करू शकते, तर उच्च उत्पादन कार्यक्षमतेची आवश्यकता असलेल्या ग्राहकांसाठी ऑटोमेशन पर्याय उपलब्ध आहेत.
स्वयंचलित आहार
एक रोटरी ऑटोमॅटिक फीडिंग युनिट मशीनमध्ये समाकलित केले जाऊ शकते ज्यामुळे सिंटर केलेले घटक साइझिंग डायमध्ये हस्तांतरित केले जाऊ शकतात. लोडिंगची असामान्य परिस्थिती ओळखण्यासाठी चुकीचा फीड डिटेक्शन सेन्सर जोडला जाऊ शकतो.
भाग स्वच्छता
आकार बदलल्यानंतर वर्कपीसमधून अवशिष्ट पावडर किंवा कण काढून टाकण्यासाठी एअर-ब्लो क्लीनिंग युनिट स्थापित केले जाऊ शकते.
रोबोट हाताळणी
स्वयंचलित वर्कपीस लोडिंग आणि अनलोडिंगसाठी एमए सीरीज मॅनिपुलेटर आणि आरए सीरीज रोबोट वापरता येतात. हे प्रेसला सतत स्वयंचलित उत्पादन सेलचा भाग म्हणून कार्य करण्यास अनुमती देते.
कामकाजाची प्रक्रिया
लोडिंगपासून डिस्चार्जपर्यंत नियंत्रित क्रमाने आकार बदलण्याची प्रक्रिया पूर्ण केली जाते.
पायरी 1: वर्कपीस लोड होत आहे
सिंटर्ड पावडर मेटलर्जी घटक मॅन्युअली किंवा ऑटोमॅटिक मॅनिपुलेटरद्वारे साइझिंग डायमध्ये ठेवलेले असतात.
पायरी 2: खाली स्लाइड करा आणि आकार बदला
वरचा पंच मुख्य स्लाइडसह खाली सरकतो आणि आतील छिद्र, बाह्य व्यास आणि भाग उंचीसह आवश्यक परिमाणे दुरुस्त करण्यासाठी नियंत्रित दाब लागू करतो.
पायरी 3: निवास तयार करणे
एक लहान निवास कालावधी लागू दबाव वर्कपीस स्थिर करण्यास अनुमती देते आणि मितीय अचूकता आणि पृष्ठभाग गुणवत्ता अनुकूल करण्यात मदत करते.
पायरी 4: स्लाइड रिटर्न
साईजिंग ऑपरेशन पूर्ण झाल्यानंतर मुख्य स्लाइड त्याच्या होम पोझिशनवर परत येते.
पायरी 5: बाहेर काढणे
खालच्या पंच यंत्रणा डाय पोकळीतून आकाराचे घटक वाढवते.
पायरी 6: वर्कपीस अनलोड करणे
तयार झालेले घटक स्वहस्ते किंवा रोबोट ग्रिपरद्वारे काढले जाऊ शकतात. पर्यायी एअर-ब्लो क्लीनिंग सिस्टम पुढील प्रक्रियेपूर्वी अवशिष्ट पावडर किंवा कण काढून टाकू शकते.
पायरी 7: पुढील सायकल
मशीन लोडिंग स्थितीत परत येते आणि सतत उत्पादनासाठी पुढील आकारमान चक्र सुरू करते.
मुख्य तांत्रिक तपशील
| आयटम | युनिट | FSE-80 |
| कमाल साइझिंग फोर्स | kN | 800 |
| कमाल दाबणारा स्ट्रोक | मिमी | 4 |
| स्लाइड स्ट्रोक | मिमी | 140 |
| सैद्धांतिक स्लाइड स्ट्रोक दर | S.P.M | 40-75 |
| वास्तविक आकारमान कार्य दर | S.P.M | 20-35 |
| स्लाइड उंची समायोजन | मिमी | 80 |
| कमाल आकारमान वर्कपीस लांबी | मिमी | 50 |
| मुख्य मोटर पॉवर | kW | 7.5 |
| वीज पुरवठा | — | AC380V / 50Hz |
| व्होल्टेज नियंत्रित करा | V | AC220 / DC24 |
| डाय सेटसह एकूण वजन | T | 8.7 |
| एकूण परिमाण D×W×H | मिमी | 2000 × 1500 × 2900 |
स्नेहन आणि वायवीय प्रणाली
दीर्घ उत्पादन चक्रात स्थिर ऑपरेशन राखण्यासाठी विश्वसनीय स्नेहन आणि हवा पुरवठा महत्त्वपूर्ण आहे.
केंद्रीकृत स्नेहन
ऑइल-लाइन ब्लॉकेजसाठी स्वयंचलित अलार्म फंक्शनसह मशीन प्रगतीशील केंद्रीकृत ग्रीस स्नेहन प्रणाली वापरते. हे ऑपरेटर्सना अनावश्यक डाउनटाइम होण्यापूर्वी स्नेहन समस्या ओळखण्यास मदत करते.
वायवीय वायु उपचार
वायवीय प्रणाली एअर इनलेटवर फिल्टर-रेग्युलेटर-लुब्रिकेटर असेंब्लीचा वापर करते आणि त्यात कमी-हवा-दाब अलार्म समाविष्ट असतो.
मानक वायवीय घटक
मुख्य वायवीय घटक वापरू शकतातAIRTAC किंवा SMCघटक, प्रमाणित प्रतिस्थापन पर्याय आणि सुलभ देखभाल प्रदान करतात.
पावडर मेटलर्जी ऍप्लिकेशन्स
दपूर्णपणे स्वयंचलित पावडर मेटलर्जी पार्ट्स साइझिंग प्रेसविविध PM घटकांच्या पोस्ट-सिंटरिंग डायमेंशनल दुरुस्तीसाठी योग्य आहे.
शॉक शोषक पिस्टन
ऑटोमोटिव्ह आणि मोटरसायकल पावडर धातुकर्म शॉक शोषक पिस्टनला सिंटरिंगनंतर अचूक आतील आणि बाह्य परिमाण आवश्यक असू शकतात. आकार बदलण्याची प्रक्रिया त्यानंतरच्या प्रक्रिया किंवा असेंब्लीपूर्वी सिंटरिंग-संबंधित आयामी विचलन सुधारण्यास मदत करते.
बियरिंग्ज आणि बुशिंग्ज
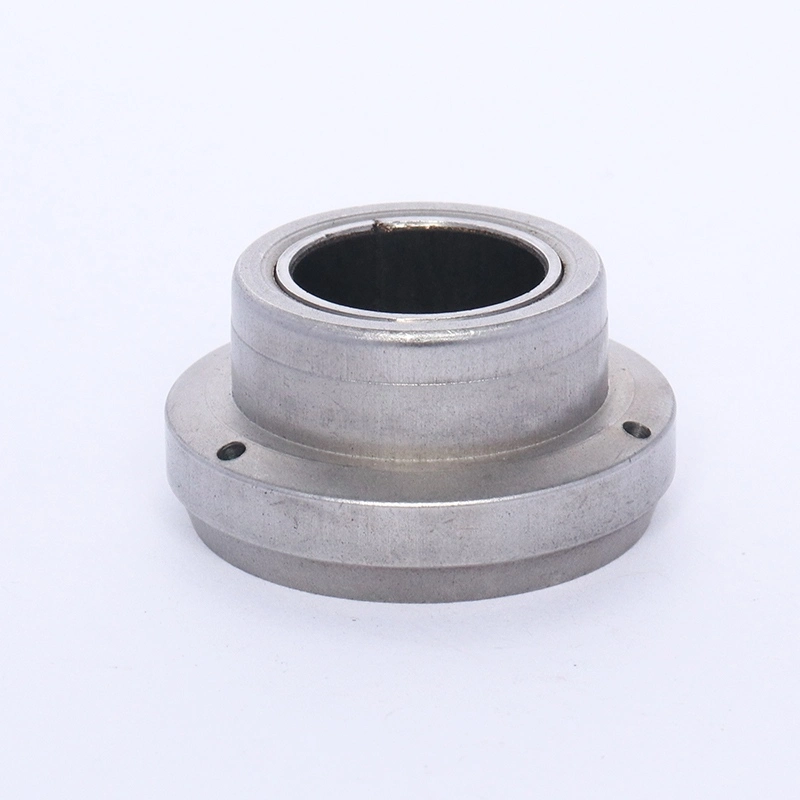
लोह-आधारित आणि तांबे-आधारित तेल-इंप्रेग्नेटेड बीयरिंग्ज आणि बुशिंग्ज त्यांच्या अंतर्गत आणि बाह्य पृष्ठभागाच्या मितीय दुरुस्तीसाठी प्रक्रिया केली जाऊ शकतात.
गीअर्स आणि कॅम्स
सिंटर केलेले पीएम गीअर्स, कॅम्स आणि इतर संरचनात्मक घटक मितीय सुसंगतता सुधारण्यासाठी पोस्ट-सिंटरिंग आकाराचा वापर करू शकतात.
मल्टी-स्टेप पीएम घटक
स्टेप्ड स्ट्रक्चर्स किंवा अंतर्गत वैशिष्ट्यांसह घटकांसाठी, पर्यायी मल्टी-लेव्हल डाय सेट्स आणि हायड्रॉलिक कोर रॉड कॉन्फिगरेशन भाग रेखाचित्रानुसार निवडले जाऊ शकतात.
पीएम प्रोडक्शन लाइनसह एकत्रीकरण
सतत उत्पादन कार्यप्रवाह तयार करण्यासाठी साइझिंग मशीन अपस्ट्रीम आणि डाउनस्ट्रीम पावडर मेटलर्जी उपकरणांसह कनेक्ट केले जाऊ शकते.
कॉम्पॅक्शन उपकरणांसह कनेक्शन
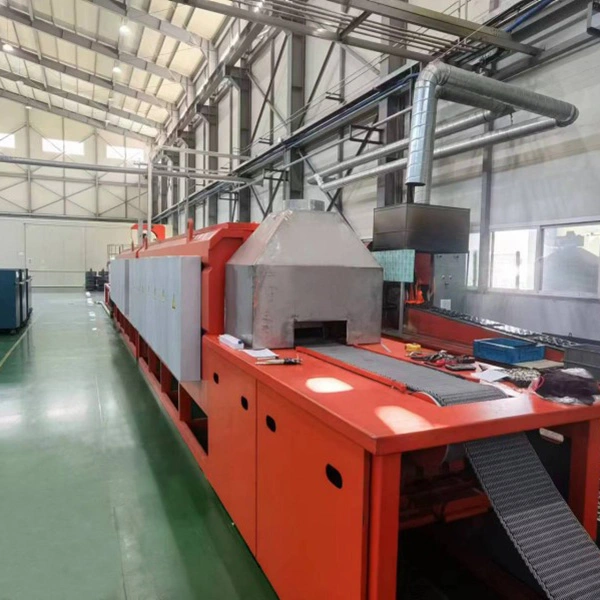
पावडर कॉम्पॅक्शन प्रेस आणि मेश बेल्ट सिंटरिंग फर्नेस नंतर मशीनचा वापर केला जाऊ शकतो. पोस्ट-सिंटरिंग साइझिंग प्रक्रियेत प्रवेश करण्यापूर्वी ग्रीन कॉम्पॅक्ट प्रथम दाबले जातात आणि सिंटर केले जातात.
स्वयंचलित भाग हस्तांतरण
MA सिरीज मॅनिपुलेटर किंवा RA सिरीज रोबोट्स उत्पादन टप्प्यांमधील भाग हस्तांतरित करू शकतात, मॅन्युअल हाताळणी कमी करू शकतात आणि मशीन सायकल वेळा सिंक्रोनाइझ करण्यात मदत करू शकतात.
तपासणी आणि वर्गीकरण
जेव्हा उत्पादनाला स्वयंचलित गुणवत्ता तपासणी आणि वर्गीकरण आवश्यक असते तेव्हा वर्कपीस तपासणी स्टेशन आणि तयार-भाग सॉर्टिंग स्टेशन जोडले जाऊ शकते.
एक सामान्य स्वयंचलित उत्पादन प्रवाह म्हणून कॉन्फिगर केले जाऊ शकते:
पावडर कॉम्पॅक्शन → ग्रीन कॉम्पॅक्ट हँडलिंग → मेश बेल्ट सिंटरिंग → साइझिंग → तपासणी → क्रमवारी
पर्यायी कॉन्फिगरेशन
वेगवेगळ्या घटकांना वेगवेगळ्या टूलिंग आणि ऑटोमेशन स्तरांची आवश्यकता असते. XIAYI ग्राहकाच्या उत्पादन आणि उत्पादन आवश्यकतांनुसार पर्यायी मॉड्यूल प्रदान करते.
डाय सेट पर्याय
उपलब्ध डाय कॉन्फिगरेशनमध्ये U1/L2 आणि U2/L2 समाविष्ट आहे. विशिष्ट घटक संरचनांसाठी हायड्रॉलिक कोर रॉड असेंब्ली आणि द्वि-दिशात्मक नियंत्रित अप्पर-पंच बॅलन्स सिलेंडर देखील उपलब्ध आहेत.
फंक्शन ऑप्शन्स दाबा
प्रेस रोटरी ऑटोमॅटिक फीडिंग युनिट, मिस-फीड डिटेक्शन सेन्सर, वर्कपीस एअर-ब्लो क्लीनिंग युनिट, डबल-स्ट्रोक डिटेक्शन आणि ऑटोमॅटिक डाय-हाइट ऍडजस्टमेंट मॉड्यूलसह सुसज्ज असू शकते.
ऑटोमेशन पर्याय
ऑटोमेशनमध्ये एमए सीरीज मॅनिपुलेटर, आरए सीरीज रोबोट्स, वर्कपीस तपासणी स्टेशन आणि तयार-भाग सॉर्टिंग स्टेशन समाविष्ट असू शकतात. मशीनला पावडर कॉम्पॅक्टिंग प्रेस आणि जाळी बेल्ट सिंटरिंग फर्नेससह देखील एकमेकांशी जोडले जाऊ शकते.
मशीन भेटतेGB/T 10924-2009आणिGB27607-2011मानके दाबा आणि सीई प्रमाणन आवश्यकतांना समर्थन देते.
वितरण, स्थापना आणि सेवा
शिपमेंट करण्यापूर्वी, यांत्रिक, इलेक्ट्रिकल आणि कंट्रोल-सिस्टम ऑपरेशनची पडताळणी करण्यासाठी प्रत्येक मशीन नो-लोड आणि लोड चाचणी घेते.
दस्तऐवजीकरण
मानक दस्तऐवजीकरण पॅकेजमध्ये ऑपरेशन मॅन्युअल, इलेक्ट्रिकल ड्रॉइंग आणि स्पेअर पार्ट्सची यादी समाविष्ट आहे.
स्थापना आणि प्रशिक्षण
XIAYI ऑन-साइट इन्स्टॉलेशन आणि इंजिनीअर्सद्वारे आवश्यक तेव्हा कमिशनिंग प्रदान करते. ऑपरेटर प्रशिक्षणामध्ये मशीन ऑपरेशन, डाय-सेट चेंजओव्हर, पॅरामीटर सेटिंग, समस्यानिवारण आणि बहु-स्तरीय देखभाल समाविष्ट आहे.
हमी आणि तांत्रिक समर्थन
मानक वॉरंटी कालावधी आहे12 महिने. वॉरंटी कालावधी दरम्यान, गुणवत्तेशी संबंधित अपयशांना आत प्रतिसाद मिळतो4 तास, आत ऑन-साइट समर्थनासह2 दिवसआवश्यक तेव्हा.
XIAYI आजीवन सुटे भाग पुरवठा आणि तांत्रिक सल्ला देखील प्रदान करते.
प्रक्रिया आणि टूलिंग समर्थन
नवीन प्रकल्पांसाठी, ग्राहक घटक रेखाचित्रे देऊ शकतात जेणेकरुन XIAYI उपकरणांच्या उत्पादनापूर्वी योग्य डाय सेट, आकारमान शक्ती आणि प्रक्रिया पॅरामीटर्सची शिफारस करू शकेल.
वारंवार विचारले जाणारे प्रश्न
साइझिंग प्रेस आणि पावडर कॉम्पॅक्शन प्रेसमध्ये काय फरक आहे?
कॉम्पॅक्शन प्रेस सिंटरिंग करण्यापूर्वी मेटल पावडर हिरव्या कॉम्पॅक्टमध्ये बनवते. सायझिंग प्रेस सिंटरिंगनंतर सिंटर्ड भागांचे परिमाण दुरुस्त करते.
FSE-80 प्रक्रिया स्टेप्ड शॉक शोषक पिस्टन करू शकते?
होय. FSE-80 U1/L1, U1/L2 आणि U2/L2 डाय कॉन्फिगरेशनला, जटिल अंतर्गत संरचनांसाठी हायड्रॉलिक कोर रॉड पर्यायांसह समर्थन देते.
मशीन पूर्णपणे स्वयंचलितपणे कार्य करू शकते?
होय. ऑटोमॅटिक फीडिंग, एमए सीरीज मॅनिपुलेटर, आरए सीरीज रोबोट्स, तपासणी आणि सॉर्टिंग सिस्टीम उत्पादन आवश्यकतांनुसार एकत्रित केल्या जाऊ शकतात.
वीज आणि हवेची आवश्यकता काय आहे?
मानक वीज पुरवठा AC380V / 50Hz आहे आणि शिफारस केलेला हवेचा दाब 0.6–0.8 MPa आहे. लागू वातावरणीय तापमान -10°C ते 50°C आहे.
कमाल आकारमान शक्ती किती आहे?
FSE-80 ची कमाल आकारमान शक्ती प्रदान करते800 kN, 4 मिमीच्या जास्तीत जास्त प्रेसिंग स्ट्रोकसह आणि 20-35 S.P.M च्या वास्तविक आकारमान कार्य दरासह.
लीड टाइम आणि MOQ काय आहे?
मानक वितरण अंदाजे आहे40-55 कामाचे दिवस, तर सानुकूलित कॉन्फिगरेशनसाठी साधारणपणे 55-70 कार्य दिवसांची आवश्यकता असते. MOQ आहे1 युनिट.
XIAYI कोणते देखभाल समर्थन पुरवते?
XIAYI ऑपरेशन मॅन्युअल, इलेक्ट्रिकल ड्रॉइंग्स, स्पेअर पार्ट्स, इन्स्टॉलेशन आणि कमिशनिंग, ऑपरेटर प्रशिक्षण आणि तांत्रिक सहाय्य प्रदान करते. मानक वॉरंटी कालावधी आहे12 महिने.
चौकशी पाठवा
संपर्क माहिती
-
पत्ता
No.209 लेन 520 Tongning Rd, Qianjiang Street, Jiangbei District, Ningbo City, Zhejiang Province, China
-
दूरध्वनी
-
ईमेल
तुमच्या शॉक शोषक भागांसाठी एक अनुरूप कोट मिळवा
जागतिक खरेदीदार Ningbo Xiayi का निवडतात:
✓ IATF 16949 प्रमाणित — दोष दर 0.1% च्या खाली काटेकोरपणे नियंत्रित.
✓ पूर्ण-श्रेणी पुरवठा — पिस्टन, रॉड, स्प्रिंग्स, स्टॅम्पिंग आणि रबर भाग.
✓ R&D सपोर्ट — सानुकूल पावडर मेटलर्जी फॉर्म्युले आणि 7-10 दिवसांचे रॅपिड प्रोटोटाइपिंग.
✓ सिद्ध क्षमता — जागतिक OEM साठी दरवर्षी 50 दशलक्ष कोर पिस्टन तयार केले जातात.
सुरू करण्यास तयार आहात? खालील फॉर्म पूर्ण करा आणि आमची अभियांत्रिकी कार्यसंघ सानुकूल शिफारसीसह 24 तासांच्या आत प्रतिसाद देईल.
संबंधित उत्पादने

बातम्या शिफारशी